La fragua, el yunque y el acero trabajado a mano
Forjar es dar forma al metal caliente mientras conserva la temperatura adecuada. Todo lo demás —la elección del combustible, la altura del yunque, el peso del martillo, el momento exacto de enfriar la pieza— son decisiones que dependen de esa idea sencilla. Aquí se explican una por una.
Texto de referencia · publicado en español desde España
Qué encontrará en este material y en qué orden conviene leerlo
La forja tradicional se aprende con las manos, pero se entiende mucho antes si uno sabe qué está mirando. Esta página reúne, en un solo recorrido, los elementos que aparecen en cualquier taller: el fuego que calienta, la escala de colores que indica cuándo el metal está listo, la masa de acero sobre la que se golpea, las operaciones que deforman la barra y los tratamientos térmicos que fijan las propiedades finales.
El orden no es casual. Primero el calor, porque sin un hogar bien gobernado nada de lo demás funciona. Después la lectura de la temperatura, que es la habilidad que más tarda en afinarse. Luego el yunque y la herramienta de mano, que definen qué movimientos son posibles. A continuación las operaciones básicas, que se combinan entre sí en cualquier pieza, por sencilla que parezca. Y al final el temple, el acabado y la organización del espacio, que determinan si el trabajo dura o se echa a perder en unos meses.
Las cifras de temperatura que se citan son valores de referencia habituales para aceros al carbono comunes. Cada colada tiene su propia composición y el fabricante suele publicar intervalos concretos: cuando esa información existe, es la que manda.
Bloques del recorrido
- El hogar de fragua y los combustibles sólidos y gaseosos.
- Los colores de caliente y el intervalo real de trabajo.
- El yunque, sus partes y su montaje.
- Estirado, recalcado, punzonado, doblado y soldadura a la calda.
- Martillos, mazas, tenazas y herramientas de encaje.
- Temple, revenido y control del enfriamiento.
- Acabado de superficie y protección frente a la corrosión.
- Distribución del taller y medidas de seguridad.
El hogar de fragua y la elección del combustible
El hogar es un recipiente de material refractario donde se concentra la combustión y en el que se introduce la pieza. Su función no es calentar mucho, sino calentar donde se quiere: un fuego amplio y disperso consume combustible, oxida la superficie del hierro y deja zonas frías dentro de la misma barra. Por eso el hogar tradicional es relativamente pequeño, con una tobera que inyecta aire por debajo y una cavidad que se mantiene cubierta.
El aire lo proporciona un fuelle o un ventilador. Lo importante es poder regularlo con finura: un caudal excesivo quema el combustible sin transmitir calor útil y satura la pieza de oxígeno, con la consiguiente pérdida de material en forma de cascarilla. Se busca un fuego que respire, no uno que ruja.
Combustibles sólidos
El carbón mineral bituminoso de bajo contenido en azufre y cenizas es el combustible clásico. Al calentarse se aglomera en coque en la zona central, que es donde se alcanza la temperatura más alta, mientras el carbón verde de alrededor actúa como reserva y como aislante. El azufre es el enemigo: migra al acero caliente y lo vuelve quebradizo en caliente, un defecto que no se corrige después.
El coque ya formado arde con menos humo y necesita más aire. El carbón vegetal enciende con facilidad, apenas aporta azufre y se consume deprisa; conviene para trabajos cortos y para quien empieza, aunque produce chispas abundantes.
Fraguas de gas
Una fragua de gas es una cámara revestida de fibra o de hormigón refractario con uno o varios quemadores de propano. Calienta de manera uniforme, ensucia menos y resulta muy cómoda para series de piezas iguales. A cambio, el calor abarca toda la cámara, de modo que localizar la temperatura en un punto concreto de una barra larga es más difícil que en un hogar sólido. También exige ventilación real, porque una combustión incompleta produce monóxido de carbono.
La elección entre uno y otro no es una cuestión de calidad sino de trabajo previsto: piezas grandes y calentamientos localizados favorecen el hogar sólido; repetición, uniformidad y limpieza favorecen el gas.
Señales que conviene vigilar
- Llama corta y azulada sobre el hogar sólido: combustión limpia.
- Llamas amarillas altas y humo denso: falta de coque formado o exceso de carbón verde.
- Chispas blancas saliendo del centro: la zona está demasiado caliente para el acero que hay dentro.
- Cascarilla gruesa que se desprende en escamas: exceso de aire y de tiempo en el fuego.
- Cenizas acumuladas bajo la tobera: se está estrangulando el caudal y el fuego pierde fuerza.
Vaciar el cenicero con regularidad es lo que más diferencia un fuego constante de uno caprichoso.
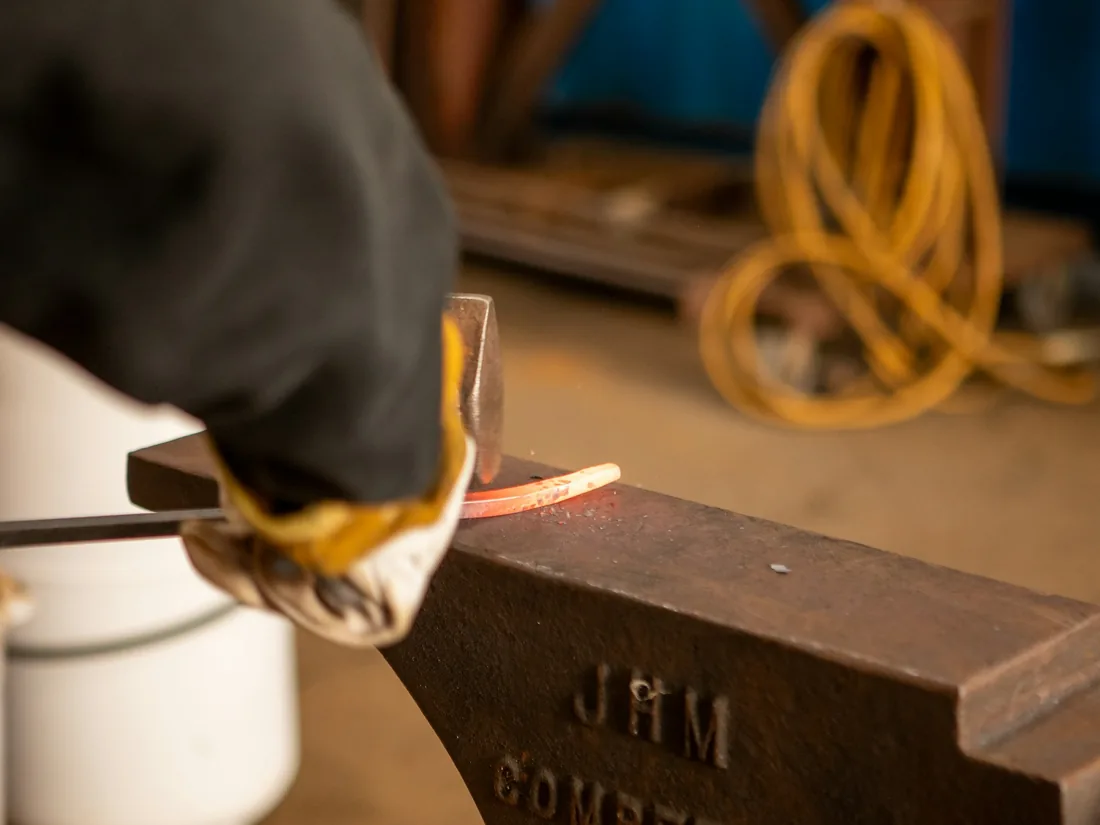
Imagen editorial de referencia
Metal en su intervalo de trabajo sobre la mesa del yunque: el color anaranjado vivo, la barra sujeta con tenazas y el golpe dado siempre sobre la vertical del soporte. La fotografía se incluye como ilustración temática del oficio.
Los colores de caliente y el intervalo de trabajo
El color que emite el acero caliente es un termómetro razonablemente fiable, siempre que se lea en penumbra. A plena luz del mediodía, el mismo acero parece varios cientos de grados más frío de lo que está, y ese error explica buena parte de las piezas agrietadas y de los martillazos inútiles.
Los valores siguientes son orientativos para aceros al carbono. Sirven para situarse, no para sustituir una especificación técnica.
- Rojo oscuro aprox. 600–700 °C
- Rojo cereza aprox. 700–800 °C
- Rojo claro aprox. 800–900 °C
- Naranja aprox. 900–1050 °C
- Amarillo aprox. 1050–1200 °C
- Blanco por encima de 1250 °C
Dónde está el margen útil
La franja cómoda para deformar acero al carbono va aproximadamente del naranja al amarillo. Por debajo del rojo oscuro el material ya casi no cede y el golpe genera tensiones internas o microfisuras; por encima del blanco aparece el sobrecalentamiento, con crecimiento de grano y riesgo de quemar el acero, es decir, de oxidar los límites de grano de forma irreversible.
Calentar bien
Conviene calentar un tramo algo más largo que el que se va a deformar, para que la transición térmica no concentre toda la tensión en un punto. En piezas gruesas, el corazón tarda más que la superficie: retirar la barra en cuanto la piel alcanza el color deseado suele significar trabajar sobre un interior todavía frío.
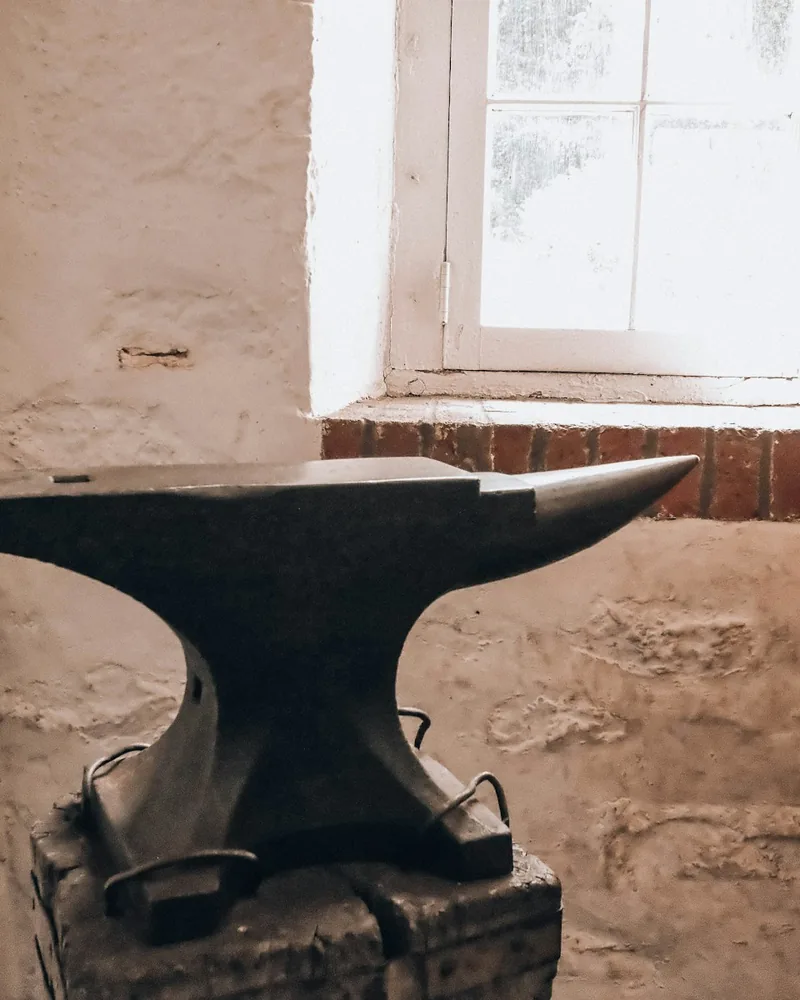
El yunque: partes, montaje y por qué su masa importa
El yunque no golpea: devuelve. Cuanto mayor es su masa en relación con la del martillo, mayor proporción de la energía del golpe se emplea en deformar la pieza en lugar de mover el propio soporte. Una relación habitual que se cita en los talleres es de unas cincuenta veces el peso del martillo; por debajo de eso el trabajo se vuelve lento y ruidoso.
Partes que se usan a diario
- Mesa o tabla: la superficie plana principal, endurecida, donde se realiza casi todo el forjado.
- Bigornia o cuerno: el extremo cónico, para curvar, abrir anillos y estirar sin marcar aristas.
- Rebajo o mesa blanda: la zona más baja y no templada, pensada para cortar con tajadera sin dañar el filo del yunque.
- Agujero cuadrado o pernera: alojamiento de tajaderas, degüellos y estampas de encaje inferior.
- Agujero redondo o punzonera: salida para el material desplazado al punzonar.
- Pie y talón: apoyos que transmiten la reacción del golpe al cepo.
Altura y asiento
La referencia clásica sitúa la mesa a la altura de los nudillos con el brazo relajado a lo largo del cuerpo. Quien trabaja piezas finas y detalle suele subirla algo; quien mueve material grueso la baja para aprovechar el peso del cuerpo. El yunque debe asentar sobre una base maciza —un cepo de madera o un soporte relleno— y quedar sujeto sin holguras: un yunque que rebota transmite las vibraciones a la muñeca y al codo.
Las aristas de la mesa merecen atención. Una arista viva marca la pieza en cada golpe; por eso suele redondearse ligeramente una parte del canto y dejarse otra más definida, de modo que ambas opciones estén disponibles sin cambiar de herramienta.
Operaciones básicas: de la barra recta a la pieza acabada
Casi cualquier trabajo de forja se descompone en un número reducido de operaciones que se repiten y se combinan. Dominarlas por separado es lo que permite improvisar después.
Estirado
Consiste en alargar el material reduciendo su sección. Se golpea sobre la mesa o, para ir más deprisa, sobre la bigornia o con degüello, porque una superficie curva concentra la presión y desplaza más metal por golpe. El estirado deforma la sección hacia una forma irregular, de modo que se alterna: unos golpes en una cara, un cuarto de vuelta, unos golpes en la siguiente. Al final se cuadra y se redondea de nuevo.
Recalcado
Es la operación inversa: acortar para engrosar. Se calienta solo la zona que debe aumentar de sección y se golpea en el eje de la barra, apoyando el otro extremo en el yunque o en el suelo. El riesgo evidente es el pandeo: si el tramo caliente es largo, la barra se dobla en lugar de engrosarse. Calentar corto y enderezar a menudo resuelve el problema.
Punzonado y agrandado
Para abrir un agujero no se arranca material: se desplaza. El punzón se introduce hasta poco más de la mitad del espesor, se voltea la pieza, se localiza la marca oscura que aparece en la cara opuesta y se termina sobre la punzonera. Después se agranda con derivas cónicas hasta la medida final. Enfriar el punzón con frecuencia y mojarlo en un poco de polvo de carbón evita que se agarre dentro del agujero.
Doblado
Sobre la bigornia, en el borde del yunque o con la ayuda de un mandril, según el radio buscado. Un doblado limpio exige calor concentrado exactamente donde debe estar el codo: si la zona caliente se extiende, la curva sale abierta e imprecisa. En ángulos cerrados suele recalcarse un poco de material en la zona exterior para compensar el adelgazamiento.
Soldadura a la calda
La unión por forja consiste en llevar dos superficies limpias a temperatura de soldadura y unirlas a golpes. Es la operación que más margen de error tiene y la que más satisfacción produce cuando sale.
- Preparar las superficies: biseladas y ligeramente abombadas, para que el contacto empiece en el centro y expulse la escoria hacia fuera.
- Trabajar con un fuego reductor, profundo y sin exceso de aire, para limitar la oxidación.
- Aplicar fundente —bórax es el habitual— cuando el acero está al rojo claro, de modo que se funda y cubra la junta.
- Subir hasta el amarillo intenso, vigilando las primeras chispas como aviso de que no hay que esperar más.
- Sacar y asentar con golpes rápidos y moderados, no violentos: el primer contacto es el que suelda.
- Dar una segunda calda de consolidación y comprobar la junta antes de seguir conformando.
Qué suele salir mal
- Golpear por debajo del rojo oscuro: el metal ya no fluye y se introducen fisuras.
- Estirar siempre por la misma cara: la sección se vuelve rómbica y cuesta recuperarla.
- Recalcar un tramo caliente demasiado largo: la barra pandea.
- Punzonar de un solo lado: el agujero sale descentrado y con rebaba.
- Soldar con junta sucia o con demasiado aire en el fuego: la escoria queda atrapada.
- Insistir con un martillo demasiado ligero para la sección: mucho ruido y poca deformación.
Una regla de ritmo
Es preferible volver al fuego una vez más que forzar la última decena de golpes sobre metal que ya se ha enfriado. La pieza avanza más despacio en apariencia y mucho más deprisa en realidad, porque no hay que corregir defectos.
Martillos, mazas y tenazas
El martillo de forja habitual para trabajo general pesa entre 1 y 1,5 kg. Más peso no significa mejor resultado: un martillo que obliga a tensar el antebrazo acaba dañando el codo y pierde precisión mucho antes de que se note el cansancio.
Tipos de cabeza
La cara plana, ligeramente abombada, es la de uso general; una convexidad suave evita que las aristas marquen medias lunas en la pieza. La peña, transversal o longitudinal según el modelo, sirve para mover material en una dirección concreta y acelerar el estirado. Las mazas de dos manos, de 3 kg en adelante, se reservan para material grueso y, tradicionalmente, para trabajar con un ayudante que golpea sobre la marca que el oficial señala con su martillo.
El mango
Madera de fibra recta, de fresno o nogal americano, con la fibra orientada en el plano del golpe. Un mango que se sujeta con fuerza durante horas transmite vibración; un agarre relajado, dejando que el peso de la cabeza haga el trabajo y que el mango rebote solo, cansa mucho menos y da un golpe más limpio.
Tenazas
No existe la tenaza universal. Cada sección y cada tamaño de barra necesita una boca que la sujete sin juego, porque una pieza que gira dentro de la tenaza es al mismo tiempo una imprecisión y un riesgo. Las bocas planas sirven para pletinas, las acanaladas para redondo y cuadrado, las de lobo para sujetar por un extremo corto, y las de anillo para piezas ya conformadas.
- Ajustar la boca en caliente sobre un trozo de barra del mismo calibre que la pieza real.
- Usar un anillo corredizo cuando haya que sujetar con firmeza durante una serie de golpes.
- No calentar las tenazas más de lo imprescindible: el acero de los brazos se ablanda y la boca pierde ajuste.
- Mantener las tenazas en uso colgadas o apoyadas siempre en el mismo sitio, con las bocas hacia fuera.
Herramientas de encaje
Tajaderas, degüellos, estampas y sufrideras se alojan en el agujero cuadrado del yunque o se sujetan con mango flexible. Permiten repetir un perfil concreto muchas veces con la misma medida, que es justo lo que el martillo libre no garantiza.
Temple y revenido: fijar las propiedades del acero
Forjar da forma; el tratamiento térmico decide cómo se comportará la pieza. Solo los aceros con suficiente carbono —a partir de un 0,3 % aproximadamente, y en la práctica desde un 0,5 % para herramientas— responden al temple. Un acero de construcción común no endurece por mucho que se caliente y se enfríe.
Normalizado
Después de forjar, el grano queda desigual y quedan tensiones repartidas por la pieza. Calentar por encima del punto de transformación y dejar enfriar al aire tranquilo, repitiendo el ciclo dos o tres veces con temperaturas ligeramente decrecientes, afina el grano y homogeneiza el material. Es un paso barato que mejora todo lo que viene después.
Temple
Se calienta hasta pasar el punto crítico —señal práctica: la zona caliente deja de ser atraída por un imán— se mantiene brevemente para que la temperatura sea uniforme y se enfría con rapidez en el medio adecuado. El aceite templado a unos 50 °C es el medio habitual para muchos aceros al carbono de herramienta; el agua enfría más deprisa y aumenta el riesgo de grietas y deformaciones, sobre todo en piezas con cambios bruscos de sección. Se introduce la pieza en vertical y se agita con suavidad para romper la película de vapor.
Revenido
Recién templada, la pieza es dura y frágil: no sirve. El revenido devuelve tenacidad a cambio de algo de dureza y debe hacerse en cuanto la pieza se puede sostener con la mano, sin dejar pasar horas. Sobre una superficie pulida aparecen los colores de revenido, que vuelven a ser una guía visual aproximada:
- Paja claro aprox. 200 °C · filos que requieren dureza
- Pardo dorado aprox. 240 °C · herramienta de corte general
- Púrpura aprox. 270 °C · cinceles, punzones
- Azul oscuro aprox. 300 °C · piezas que deben flexar
Un horno pequeño con control de temperatura da resultados mucho más repetibles que la lectura de color, que depende de la luz y del estado de la superficie. Cuando se dispone de la ficha técnica del acero, sus temperaturas concretas son siempre preferibles a cualquier regla general.
Antes de templar
- Saber qué acero es. Sin esa información, el tratamiento es una conjetura.
- Haber normalizado y eliminado marcas profundas y aristas vivas, que actúan como iniciadores de grieta.
- Tener el medio de enfriamiento preparado, con volumen suficiente y a temperatura estable.
- Contar con un recipiente metálico con tapa cerca, por si el aceite se inflama.
- Planificar el revenido inmediatamente después: no dejar la pieza templada sin revenir.
Después
Una prueba de lima sobre una zona no visible indica si el temple ha funcionado: si la lima resbala, la pieza ha endurecido; si muerde, no. Es una comprobación tosca pero suficiente para detectar un fallo evidente antes de invertir tiempo en el acabado.
Acabado y protección frente a la corrosión
El hierro forjado se oxida, y en la franja costera española lo hace deprisa. La superficie que sale del yunque está cubierta de cascarilla, una capa de óxidos que en parte protege y en parte se desprende de forma irregular. Decidir qué se hace con ella es la primera elección del acabado.
- Cepillo de púas en caliente, para dejar la cascarilla asentada y con brillo mate.
- Cepillado mecánico o chorreado, cuando se busca metal limpio.
- Lima y abrasivo progresivo en superficies que deben quedar pulidas.
- Desengrasado antes de cualquier recubrimiento.
Sistemas de protección
Cera y aceite. Cera microcristalina o aceite aplicados sobre la pieza templada al tacto, en torno a 60–80 °C: penetran, no forman película gruesa y conservan la textura del forjado. Es el acabado de interior por excelencia, aunque exige renovarse cada cierto tiempo.
Pavonado y acabados por óxido. Dan un tono oscuro estable y cierta protección ligera, siempre acompañados de un aceite posterior.
Pintura. Para exterior, un sistema completo con imprimación adecuada al soporte y capa de acabado resistente a la intemperie. El punto débil siempre son los recovecos, las juntas y las zonas donde se acumula agua.
Galvanizado en caliente. La protección más duradera para piezas de exterior, con la contrapartida de que altera el aspecto y obliga a prever agujeros de ventilación y drenaje en los elementos huecos.
Cualquier sistema falla si la pieza se diseñó con puntos donde el agua queda retenida.
Distribución de la fragua y trabajo seguro
La disposición de un taller de forja la dicta el recorrido de la pieza caliente. Entre el hogar y el yunque debe haber dos o tres pasos, sin nada en medio, sin cables, sin escalones y sin puntos donde haya que girar el cuerpo con la barra en la mano. Ese trayecto corto es al mismo tiempo una cuestión de calidad —el metal se enfría por el camino— y la medida de seguridad más eficaz del taller.
Zonas
- Fuego: hogar, aire, combustible almacenado a distancia prudente y cubo con agua a mano.
- Conformado: yunque despejado en 360°, con la bigornia orientada según se sea diestro o zurdo.
- Sujeción y corte: tornillo de pata, mesa y sierra, fuera del eje de trabajo principal.
- Tratamiento térmico: cubetas de temple sobre suelo incombustible, tapa disponible, nunca bajo una estantería.
- Acabado: cepillado y recubrimientos en una zona separada del fuego, ventilada y libre de disolventes cerca de llamas.
Suelo, ventilación y luz
Suelo incombustible y sin desniveles, preferiblemente de hormigón o tierra compactada. Salida de humos eficaz: una campana con buen tiro y una entrada de aire compensatoria. En fraguas de gas, la ventilación no es opcional. La iluminación general debe ser suficiente para moverse, pero la zona del yunque conviene que quede relativamente en penumbra: los colores de caliente solo se leen así.
Protección personal
- Gafas de seguridad siempre, y protección adecuada frente a la radiación al mirar el interior del hogar.
- Ropa de algodón o lana, sin sintéticos, que funden y se adhieren a la piel.
- Calzado cerrado y resistente; nada de perneras vueltas ni bolsillos abiertos hacia arriba donde pueda caer una escama incandescente.
- Protección auditiva: el golpe sobre el yunque alcanza niveles que dañan el oído de forma acumulativa.
- Manos: guante en la mano que sujeta la tenaza; en la del martillo, muchos prefieren trabajar sin él por sensibilidad.
- Extintor accesible, botiquín con material para quemaduras y agua fría abundante.
Hábitos
Todo el metal tiene el mismo aspecto caliente que frío por encima de cierto punto. La costumbre de no tocar nunca una pieza con la mano desnuda y de dejar los recortes calientes siempre en el mismo lugar señalado evita la mayoría de las quemaduras. Terminar la jornada apagando el fuego con método y revisando la zona antes de cerrar es parte del trabajo, no un añadido.
Rutina de cierre
- Retirar del hogar cualquier pieza o recorte olvidado.
- Apagar el fuego o cerrar el gas en la llave, no solo en el quemador.
- Dejar las tenazas y el martillo en su sitio, no sobre el yunque.
- Tapar la cubeta de temple.
- Barrer la cascarilla de la zona de paso.
- Comprobar que no queda nada al rojo antes de apagar la luz.
Las brasas de carbón mantienen calor útil durante horas después de parecer apagadas.
Escribir a Bendozuda
Bendozuda es un proyecto informativo dedicado al trabajo del hierro en la fragua. Si detecta un error, quiere matizar alguna explicación o proponer un aspecto del oficio que merezca desarrollarse con más detalle, puede escribir por correo electrónico a [email protected].
Es la única vía de contacto del proyecto. No hay formularios, ni registro, ni suscripciones: basta un mensaje.
Sobre el alcance del material
Los textos publicados describen prácticas habituales del oficio y valores de referencia de uso común. No sustituyen la formación presencial, la documentación técnica del acero empleado ni la normativa de seguridad aplicable en cada taller.
Puede leer más sobre el enfoque editorial en Sobre el proyecto.